Was Verpackung für Hersteller wirklich bedeutet
Die Wahl des richtigen Verpackungsbeutels ist eine strategische Entscheidung, die sich unmittelbar auf die Produktintegrität, die Markenwahrnehmung und die betriebliche Effizienz auswirkt. Für die Beschaffungsstrategien von Unternehmen im Verpackungsbereich geht es daher weit über die reine Aufbewahrung hinaus. Es geht darum, eine Schutzumgebung zu schaffen, die die Produktqualität vom Herstellungsprozess bis zum Endverbraucher bewahrt.
Ein zuverlässiger Verpackungshersteller agiert als operativer Partner und nicht nur als Lieferant. Er bietet das technische Know-how, das für Materialwissenschaft, Barrieretechnologien und Hochgeschwindigkeitsabfüllung erforderlich ist. So wird sichergestellt, dass jeder gelieferte Beutel optimal auf Ihre Produktionskapazitäten und Vertriebsgegebenheiten abgestimmt ist.
Die Kernfunktionen der Herstellung von Verpackungsbeuteln
Effektive Verpackungen für Hersteller basieren auf vier Säulen: Schutz, Konservierung, Präsentation und effiziente Logistik. Jede dieser Funktionen muss optimiert werden, um sicherzustellen, dass das Produkt den Verbraucher in einwandfreiem Zustand erreicht und gleichzeitig der Durchsatz der Lieferkette maximiert wird.
- Schutz: Die Beutel müssen den physikalischen Belastungen während Transport, Handhabung und Lagerung standhalten. Dazu gehören Durchstoßfestigkeit, Berstfestigkeit und strukturelle Integrität unter hoher Belastung.
- Erhaltung: Mehrschichtige Filmstrukturen erzeugen spezifische Barriereeigenschaften gegenüber Sauerstoff, Feuchtigkeit und Licht. Dies verlängert die Haltbarkeit und erhält die chemische Stabilität.
- Präsentation: Hochwertiger Druck, spezielle Veredelungen und ein durchdachtes Design fördern die Kundenbindung am Verkaufsort. Der Beutel fungiert dabei als stiller Verkäufer.
- Logistikeffizienz: Flexible Beutel sind leichter und benötigen weniger Platz als starre Behälter. Dies reduziert die Frachtkosten und optimiert die Lagerdichte.

Wie Verpackungsentscheidungen die gesamte Lieferkette beeinflussen
Die Wahl der Verpackung hat weitreichende Folgen für die gesamte Lieferkette. Ein für automatisierte Abfüllanlagen optimierter Beutel senkt die Arbeitskosten und minimiert Anlagenstillstände. Ein ungeeigneter Beutel hingegen kann zu Verstopfungen, Produktverlusten und Lieferverzögerungen führen.
In der Lagerhaltung und im Transportwesen optimiert die Dimensionsoptimierung von Beuteln die Palettenauslastung und senkt die Frachtkosten. Anforderungen an die Warenpräsentation im Einzelhandel bestimmen zudem strukturelle Merkmale wie Aufhängelöcher oder einen stabilen, flachen Boden. Verpackungen als strategische Geschäftsentscheidung zu betrachten, sichert langfristige operative Stabilität und Kostenkontrolle.
Arten von Verpackungsbeuteln, die in der Herstellung verwendet werden
Unterschiedliche Produkte erfordern unterschiedliche Beutelformate, um Abfüllung, Handhabung und Benutzerfreundlichkeit zu optimieren. Das Verständnis der strukturellen Eigenschaften jedes Formats ermöglicht es Entscheidungsträgern, die ideale Lösung für ihre spezifischen Fertigungsparameter auszuwählen.
Standbeutel
Standbodenbeutel verfügen über einen Bodenfalten, der dafür sorgt, dass die Verpackung im Verkaufsregal aufrecht steht. Diese Konstruktion maximiert die Werbefläche für Markenbotschaften und Verbraucherinformationen. Typische Volumen reichen von 50 ml bis 5000 ml, wodurch sie äußerst vielseitig einsetzbar sind.
Sie eignen sich optimal für Snacks, Pulvermischungen und flüssige Produkte. Dank ihrer hervorragenden Regalpräsenz und Stabilität sind sie die bevorzugte Wahl für verkaufsfertige Konsumgüter.
Flachbeutel (Dreiseitige Versiegelung & Kissen)
Flachbeutel, darunter Dreiseiten-Siegelbeutel und Kissenbeutel, eignen sich für Einzelportionen und Probepackungen. Dank ihrer kompakten Bauweise und der Möglichkeit zur schnellen Abfüllung sind sie ideal für die Massenproduktion. Diese Formate werden häufig für Lebensmittelproben, pharmazeutische Einzeldosisprodukte und Werbegeschenke verwendet.
Sie benötigen minimales Material, wodurch sowohl die Verpackungskosten als auch die Umweltbelastung reduziert werden. Ihr flaches Profil optimiert zudem die Kartonverpackung und die Effizienz des Vertriebs.
Spouted Beutel
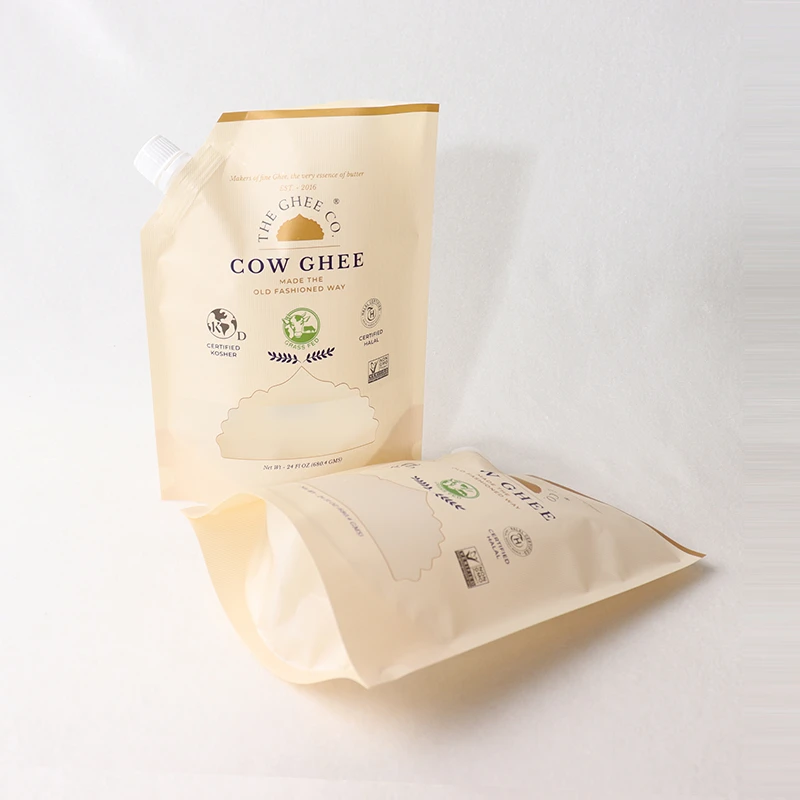
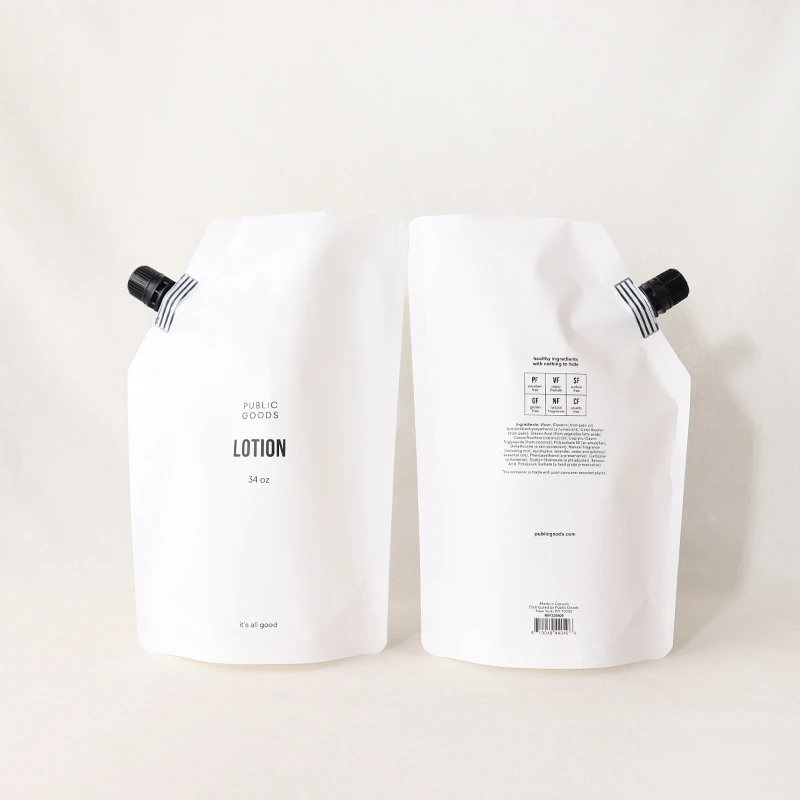
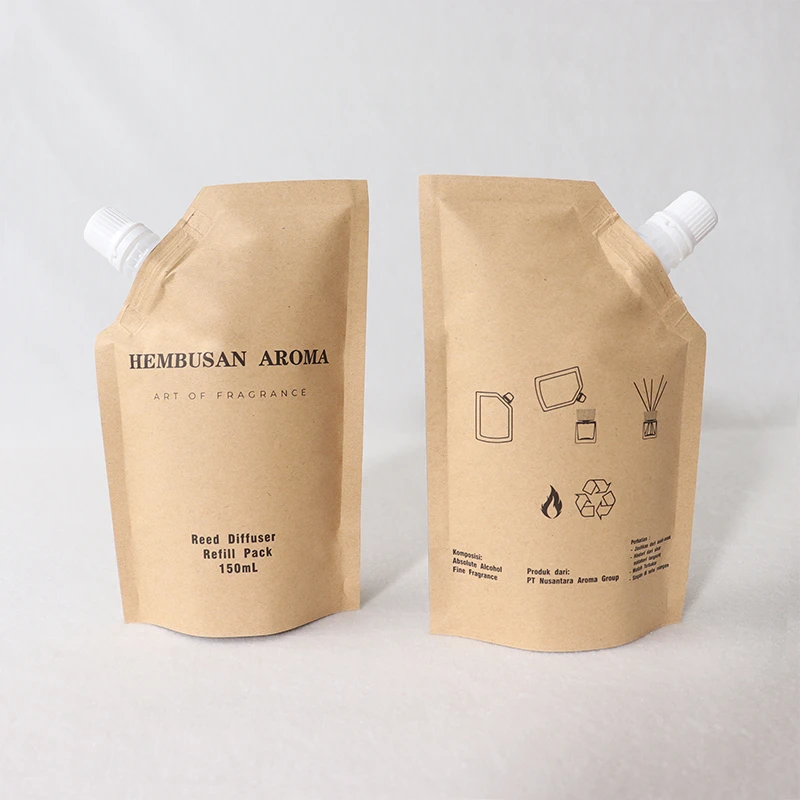
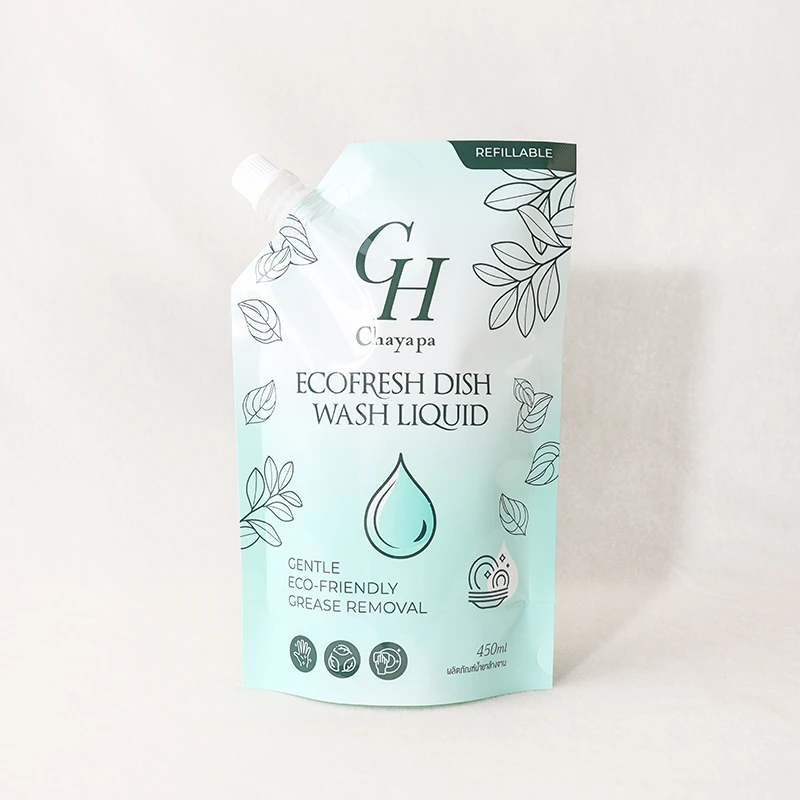
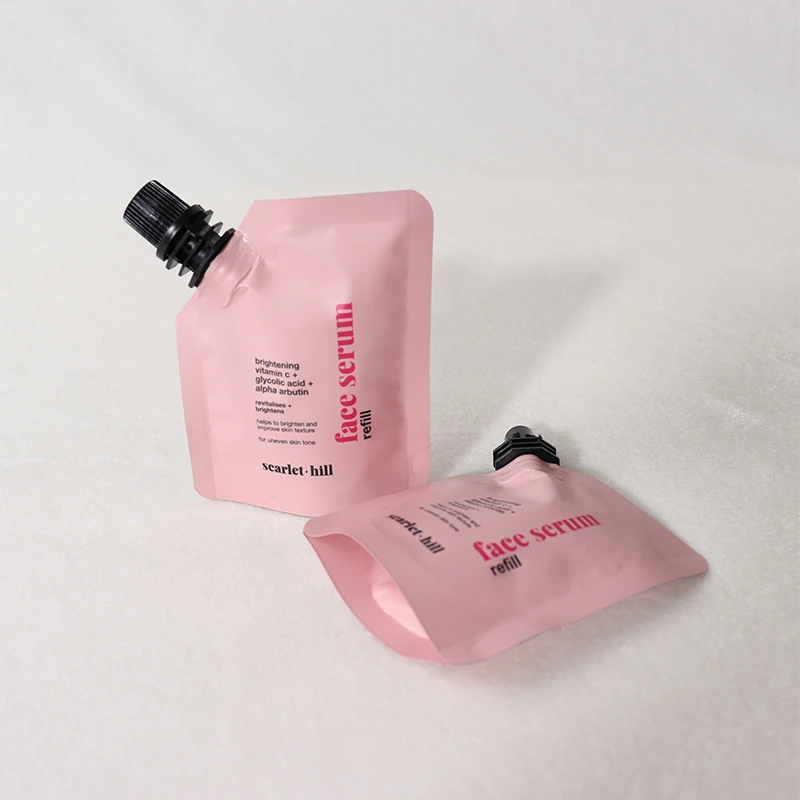
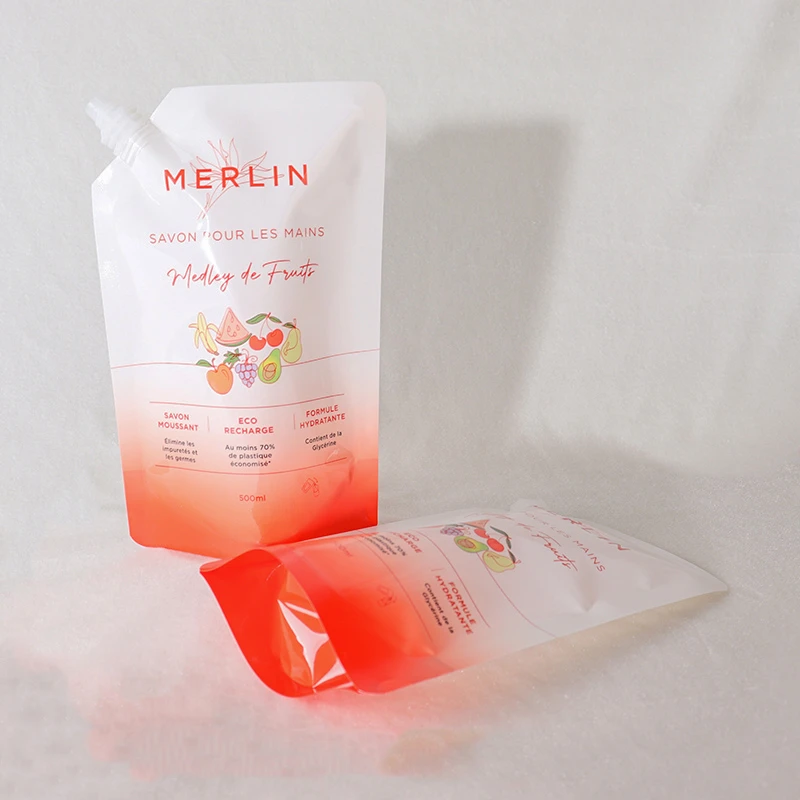
Ausgießbeutel integrieren ein speziell entwickeltes Ausgieß- und Verschlusssystem direkt in die Folienstruktur. Sie sind die optimale Wahl für flüssige und halbfeste Anwendungen und ermöglichen kontrolliertes Ausgießen sowie Wiederverschließbarkeit. Standardmäßige Ausgießergrößen reichen von 10 mm bis 30 mm; kundenspezifische Ausführungen für bestimmte Durchflussmengen sind erhältlich.
Dieses Format wird häufig für Getränke, Kochsaucen und Flüssigwaschmittel verwendet. Die Wiederverschließbarkeit erhöht den Benutzerkomfort und die Haltbarkeit des Produkts nach dem Öffnen erheblich.
Beutel mit Seitenfalte und Vierfachversiegelung
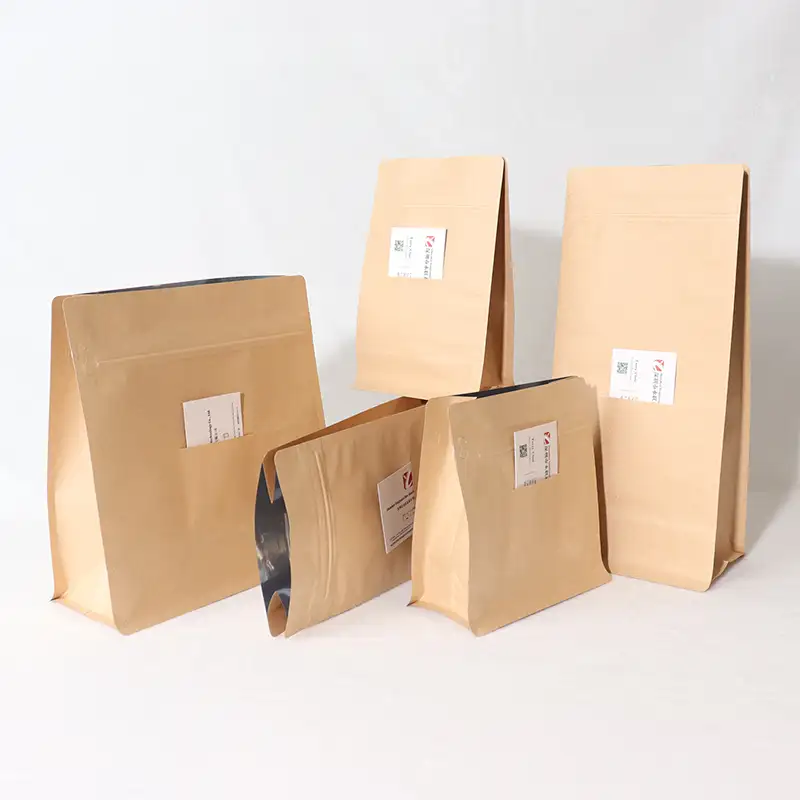
Die Beutel mit Seitenfalten ermöglichen die Aufnahme größerer Volumina, während die Vierfachversiegelung für zusätzliche Stabilität bei schweren Lasten sorgt. Vierfachversiegelte Beutel behalten ihre Form perfekt, selbst bei der Befüllung mit dichten Produkten. Das Volumen kann bis zu 10 kg und darüber hinaus reichen.
Diese robusten Verpackungen sind Standard für lose Kaffeesorten, Tierfutter und Getreide. Die stabile Konstruktion gewährleistet die Unversehrtheit im gesamten globalen Vertriebsnetz.
Retortenbeutel
Retortenbeutel bestehen aus speziellen, hitzebeständigen Mehrschichtkonstruktionen, die für die Sterilisation bei hohen Temperaturen ausgelegt sind. Sie eignen sich für verzehrfertige Lebensmittel, Medizinprodukte und Anwendungen, die eine strenge mikrobielle Kontrolle erfordern. Die Temperaturtoleranz liegt typischerweise zwischen 121 °C und 135 °C.
Dieses Format bietet eine leichtere und platzsparendere Alternative zu herkömmlichen Konservendosen. Es gewährleistet die Langzeitkonservierung ohne Kühlung und ist daher ideal für Notrationen und Fertiggerichte.
Vergleich der Beuteltypen – Übersicht
| Beuteltyp | Lautstärkebereich | Hauptmerkmal | Primäre Anwendungen |
|---|---|---|---|
| Standbodenbeutel | 50 ml–5000 ml | Verkaufsfertiges Display | Snacks, Pulver, Flüssigkeiten |
| Flacher Beutel | 5 ml–500 ml | Kompakte, schnelle Befüllung | Beutel, Proben, Einzelportionen |
| Ausgespritzter Beutel | 100 ml–5000 ml | Ausgießen und wieder verschließen | Getränke, Soßen, Reinigungsmittel |
| Vierfachversiegelter Beutel | 500 g–10 kg+ | Stabilität bei hohen Lasten | Kaffee, Tierfutter, Getreide |
| Retortenbeutel | 100g–1000g | Hitzesterilisation | Fertiggerichte, medizinische Produkte |
Materialien und Barriere-Spezifikationen in kundenspezifischen Verpackungsanlagen
Die Leistungsfähigkeit eines Verpackungsbeutels wird durch seinen mehrschichtigen Folienaufbau bestimmt. Verpackungsunternehmen entwickeln diese Strukturen so, dass sie spezifische Barriereeigenschaften aufweisen, die auf die chemische Zusammensetzung des Produkts, die Anforderungen an die Haltbarkeit und die Vertriebsbedingungen abgestimmt sind.

Gängige Substratschichten und ihre Funktionen
Jede Schicht eines flexiblen Beutels erfüllt einen bestimmten technischen Zweck. Durch die Kombination verschiedener Substrate erzielen die Hersteller eine Verbundstruktur, die mit keinem einzelnen Material allein realisierbar wäre.
- PET (Polyethylenterephthalat): Bietet mechanische Festigkeit, hohe Temperaturbeständigkeit und hervorragende Bedruckbarkeit.
- AL (Aluminiumfolie): Bietet eine absolute Barriere gegen Sauerstoff, Feuchtigkeit und Licht und verlängert so die Haltbarkeit erheblich.
- NY (Nylon): Verleiht Durchstoßfestigkeit und Flexibilität, was für Produkte mit scharfen Kanten oder Vakuumanwendungen entscheidend ist.
- PE (Polyethylen): Dient als innere Dichtungsschicht und schmilzt bei niedrigeren Temperaturen, um einen hermetischen Verschluss zu gewährleisten.
- CPP (gegossenes Polypropylen): Wird aufgrund seiner Fähigkeit, Sterilisation bei hohen Temperaturen ohne Qualitätsverlust zu überstehen, in Retortenanwendungen eingesetzt.
- VMPET (metallisiertes PET): Bietet hohe Licht- und Sauerstoffbarriereeigenschaften und gleichzeitig eine glänzende, metallische Optik.
Vergleichstabelle der Barrierenleistung
| Material Struktur | O₂-Transmission (cm³/m²/24h) | Wasserdampfdurchlässigkeit (g/m²/24h) | Lichtbarriere | Typische Haltbarkeit |
|---|---|---|---|---|
| PET / PE | 50-80 | 3-5 | Moderat | 3 – 6 Monate |
| PET / AL / PE | <0.5 | <0.5 | Ausgezeichnet | 12 – 24 Monate |
| PET/NY/AL/PE | <0.5 | <0.5 | Ausgezeichnet | 18 – 24 Monate |
| PET / VMPET / PE | 1-3 | 0.5-1.5 | Sehr gut | 9 – 12 Monate |
| NY/PE (Retorte) | 30-50 | 2-4 | Moderat | 6 – 12 Monate |
Materialauswahl basierend auf der Produktsensitivität
Entscheidungsträger müssen die Barriereeigenschaften an die spezifischen Produkteigenschaften anpassen. Sauerstoffempfindliche Produkte wie Röstkaffee oder frittierte Snacks benötigen Strukturen mit Aluminiumfolien- oder EVOH-Schichten, um Oxidation und Ranzigkeit zu verhindern.
Feuchtigkeitsempfindliche Pulver benötigen eine hohe Wasserdampfbarriere, um ein Verklumpen zu verhindern. Lichtempfindliche Produkte wie bestimmte Vitamine oder Flüssigwaschmittel profitieren von lichtundurchlässigen oder metallisierten Folien. Ein professioneller Verpackungshersteller bietet technische Beratung, um diese Anforderungen präzise zu spezifizieren.
Anpassungsmöglichkeiten für Schüttgutverpackungsmaterialien
Die Zusammenarbeit mit einem spezialisierten Verpackungslösungsunternehmen ermöglicht umfassende individuelle Anpassungen. Jede Spezifikation kann präzise auf die Kundenanforderungen zugeschnitten werden, um optimalen Produktschutz und eine optimale Markenausrichtung zu gewährleisten.
Größen- und Volumenplanung
Abmessungen, Füllvolumen und Seitenfaltentiefe werden anhand der Produktdichte, des Abfüllverfahrens und der Verkaufsfläche berechnet. Die präzise Größenberechnung gewährleistet, dass der Beutel das exakt benötigte Volumen ohne überschüssigen Hohlraum enthält. Diese Optimierung minimiert den Materialverbrauch und reduziert die Versandkosten.
Druck- und Branding-Kapazitäten
Moderne Drucktechnologien prägen die visuelle Wirkung von kundenspezifischen Verpackungslösungen. Der Tiefdruck unterstützt bis zu 10 Farben und liefert fotorealistische Klarheit sowie eine konsistente Markenwiedergabe auch bei großen Produktionsauflagen. Für kleinere Auflagen oder die schnelle Prototypenerstellung stehen Flexo- und Digitaldruckoptionen zur Verfügung.
Beim Oberflächendruck wird die Tinte auf die Außenseite der Folie aufgetragen, während beim Rückseitendruck die Tinte zwischen die Trägerschichten eingeschlossen wird. Der Rückseitendruck schützt das Motiv vor Kratzern und Abrieb während des Transports. Spezielle Tinteneffekte wie Metallic-, Fluoreszenz- und Matt-Finishes steigern die Wertwahrnehmung zusätzlich.
Spezielle Druckveredelungen
Hochwertige Oberflächenveredelungen steigern die Kundenbindung und heben Produkte im Regal hervor. Kaltfolienprägung verleiht metallische Akzente ohne die Kosten herkömmlicher Heißfolienprägung. Spot-UV-Lackierung erzeugt einen haptischen Kontrast zwischen matten und glänzenden Oberflächen auf einem einzigen Beutel.
Die Soft-Touch-Laminierung verleiht Produkten eine samtige, hochwertige Textur, ideal für Luxusartikel. Taktile Beschichtungen simulieren spezifische Oberflächenveredelungen, die zur Markenidentität passen. Diese Veredelungen werden strategisch eingesetzt, um den wahrgenommenen Wert zu maximieren, ohne die strukturelle Integrität zu beeinträchtigen.
Funktionale Erweiterungen und Abschlüsse
Funktionale Komponenten verwandeln einen Standardbeutel in ein hochentwickeltes Spendersystem. Die Reißverschlüsse reichen von herkömmlichen Druckverschlüssen bis hin zu kindersicheren und Schiebeverschlüssen. Diese Merkmale gewährleisten Produktsicherheit und vielseitigen Anwendungskomfort.
Aufreißkerben ermöglichen ein einfaches Öffnen ohne Werkzeug. Aufhängelöcher und Euroschlitze optimieren die Flexibilität bei der Warenpräsentation. Bei Kaffee und fermentierten Produkten lassen Einweg-Entgasungsventile eingeschlossene Gase entweichen, ohne dass Sauerstoff eindringen kann. Transparente Sichtfenster ermöglichen es den Kunden, das Produkt vor dem Kauf zu begutachten.
Anpassung der Beutelstruktur
Unternehmen können die Lagenanzahl je nach Barriereanforderungen von 2 bis über 5 Lagen festlegen. Die in Mikrometern gemessene Foliendicke wird anhand des Produktgewichts, des Abfüllverfahrens und der Vertriebsbedingungen optimiert. Für Anwendungen mit hohen Anforderungen an die Berstfestigkeit werden Verstärkungselemente integriert.
Industrielle Verpackungslösungen für alle Fertigungssektoren
Unterschiedliche Branchen erfordern unterschiedliche Verpackungslösungen. Ein spezialisiertes Unternehmen für Verpackungslösungen passt seine Materialwissenschaft und Konstruktionstechnik an, um branchenspezifische regulatorische, funktionale und kommerzielle Anforderungen zu erfüllen.
Lebensmittel- und Getränkeherstellung
Die Lebensmittelproduktion erfordert die strikte Einhaltung der FDA-konformen Standards für Lebensmittelkontaktmaterialien. Sterilisatoren ermöglichen die Konservierung von Fertiggerichten ohne Kühlung. Hochbarriere-Kaffeebeutel verfügen über Einweg-Entgasungsventile, die die Frische bewahren und gleichzeitig Kohlendioxid entweichen lassen. Flüssigkeitsverpackungen nutzen präzisionsgefertigte Ausgießer für eine kontrollierte Dosierung.
Für Lebensmittelverpackungen müssen Haltbarkeitsverlängerung und ansprechendes Design gleichermaßen wichtig sein. Von Snackständen bis hin zu Getränkebeuteln – jede Verpackung wird individuell auf das chemische Profil des Produkts und die jeweiligen Vertriebsbedingungen abgestimmt.
Pharmazeutische und nutrazeutische Produktion
Pharmazeutische Verpackungen erfordern höchste Präzision und die Einhaltung aller gesetzlichen Bestimmungen. Kindersichere Verschlüsse und Originalitätssiegel sind für bestimmte Produktkategorien vorgeschrieben. UV-Schutzschichten schützen empfindliche Wirkstoffe vor photochemischer Zersetzung.
Die Einhaltung der Arzneibuchstandards regelt die Darreichungsformen von Einzeldosis- und Mehrdosenbeuteln. Bei der Materialauswahl stehen chemische Inertheit und Migrationskontrolle im Vordergrund, um die Wirksamkeit des Produkts während der gesamten angegebenen Haltbarkeitsdauer zu gewährleisten.
Verpackung von chemischen und landwirtschaftlichen Produkten
Anwendungen im Bereich der Chemie und Agrochemie erfordern eine außergewöhnliche Materialbeständigkeit. Die Konstruktionen müssen aggressiven chemischen Formulierungen ohne Beschädigung standhalten. Eine hohe Dichtigkeit der Dichtungen ist entscheidend für granulierte und pulverförmige Düngemittel, die in großen Mengen vertrieben werden.
Für die Anwendung flüssiger Agrochemikalien werden Ausgießbeutel verwendet, die für das präzise Ausgießen konzentrierter Formulierungen entwickelt wurden. Diese industriellen Verpackungslösungen legen Wert auf Anwendersicherheit, Leckageverhinderung und die Einhaltung der Vorschriften für Gefahrstoffe.
Verpackung von Hardware und Industriekomponenten
Für Hardwareverpackungen werden durchstoßfeste Strukturen benötigt, die auch scharfkantige Bauteile aufnehmen können. Antistatische Folien schützen empfindliche Elektronik vor elektrostatischer Entladung während Transport und Lagerung. Robuste Großbeutel dienen der übersichtlichen Aufbewahrung von Befestigungselementen und Montagesätzen für die industrielle Beschaffung.
Bei diesen Anwendungen steht die Materialrobustheit im Vordergrund, ästhetische Aspekte werden jedoch nicht außer Acht gelassen, Branding-Möglichkeiten bleiben aber bestehen. Der Fokus liegt darauf, das Produkt entlang der gesamten Lieferkette vor physischen Beschädigungen und Umwelteinflüssen zu schützen.
Körperpflege- und Haushaltsprodukte
Verpackungen für Körperpflege- und Haushaltsprodukte erfordern chemische Kompatibilität mit viskosen und flüssigen Formulierungen. Beutel für Shampoos, Waschmittel und Reinigungskonzentrate nutzen spezielle Ausgießer für die kontrollierte Dosierung dickflüssiger Substanzen.
Die Verpackung von Waschpulver verfügt über eine hohe Feuchtigkeitsbarriere, um Verklumpungen und Verklumpungen zu verhindern. Die Verpackung muss unterschiedlichen Luftfeuchtigkeitsbedingungen standhalten und gleichzeitig die Fließfähigkeit des Produkts sowie die Dosiergenauigkeit gewährleisten.
Qualitätsstandards und Konformität bei Verpackungen für Unternehmen
Für Unternehmenskunden müssen Qualität und die Einhaltung gesetzlicher Vorschriften bei der Auswahl eines Verpackungsherstellers als unabdingbare Grundlage gelten. Die Einhaltung dieser Vorschriften ist kein Unterscheidungsmerkmal, sondern Voraussetzung für eine Partnerschaft und eine sorgfältige Prüfung im Beschaffungsprozess.
Internationale Qualitätsmanagementsysteme
Die ISO 9001-Zertifizierung schafft ein grundlegendes Qualitätsmanagementsystem. Die ISO 22000-Zertifizierung befasst sich speziell mit Managementsystemen für Lebensmittelsicherheit und gewährleistet die Einhaltung der Gefahrenanalyse und der kritischen Kontrollpunkte während des gesamten Produktionsprozesses. Die BRCGS-Verpackungszertifizierung bietet zusätzliche Sicherheit für Markenprodukte im Einzelhandel.
Die HACCP-Zertifizierung belegt die systematische Identifizierung und Kontrolle potenzieller Gefahren. Diese Zertifizierungen bestätigen, dass der Verpackungshersteller konsistente, dokumentierte und geprüfte Produktionsprozesse anwendet.
Einhaltung der Vorschriften und Lebensmittelkontaktbestimmungen
Die FDA-Vorschriften (21 CFR) regeln Lebensmittelkontaktmaterialien auf dem US-amerikanischen Markt. Die EU-Verordnung 10/2011 legt spezifische Migrationsgrenzwerte für Kunststoffe fest, die mit Lebensmitteln in Berührung kommen. Die REACH-Verordnung gewährleistet die chemische Sicherheit von Produkten, die auf europäischen Märkten vertrieben werden.
Die nationalen Vorschriften für Lebensmittelkontaktmaterialien variieren je nach Exportmarkt. Ein qualifizierter Verpackungshersteller stellt sicher, dass alle Materialien den regulatorischen Anforderungen des Ziellandes entsprechen und liefert die erforderliche Dokumentation und Rückverfolgbarkeit zur Überprüfung der Konformität.
Test- und Validierungsprotokolle
Strenge Testprotokolle gewährleisten, dass die Verpackung unter realen Bedingungen die spezifizierte Leistung erbringt. Standardmäßige Qualitätsprüfungen werden während der Produktion durchgeführt, um eine gleichbleibende Leistung und die Einhaltung der Spezifikationen sicherzustellen.
Tabelle der Verpackungsprüfnormen
| Testkategorie | Standardreferenz | Was es misst | Typische Bestehenskriterien |
|---|---|---|---|
| Siegelstärke | ASTM F88 | Integrität der Abzieh-/Siegelverbindung | ≥ 3.0 N/15 mm (Lebensmittel), ≥ 6.0 N/15 mm (Industrie) |
| Berstdruck | ASTM F1140 | Gesamtstärke des Beutels | ≥ 40 kPa (Standard), ≥ 60 kPa (Hochleistungsausführung) |
| Falltest | ASTM D5276 | Transportbeständigkeit | Kein Austreten von Flüssigkeit bei einem Fall von 1.2 m (gefüllt) |
| O₂-Übertragung | ASTM D3985 | Sauerstoffbarriere | Gemäß Produktspezifikation |
| WVTR | ASTM E96 | Feuchtigkeitsbarriere | Gemäß Produktspezifikation |
| Tintenhaftung | ASTM F2252 | Druckbeständigkeit | Klebebandtest: <5% Tintenentfernung |
Nachhaltigkeitstrends in der Verpackungsherstellung
Unternehmen, die Verpackungslösungen anbieten, stehen unter zunehmendem Umweltdruck durch Vorschriften, Einzelhändler und Verbraucher. Die Branche reagiert darauf mit innovativen Materialtechnologien, die Nachhaltigkeit gewährleisten, ohne die Barrierewirkung zu beeinträchtigen.
Recycelbare und monometallische Strukturen
Die Branche vollzieht einen Wandel von bisher nicht recycelbaren Mehrkomponentenlaminaten hin zu Monomaterialstrukturen aus PE und PP. Dieser Übergang bringt aktuell Kompromisse hinsichtlich der Barriereeigenschaften im Vergleich zu herkömmlichen Aluminiumfolienlaminaten mit sich. Fortschrittliche Beschichtungstechnologien und neue Polymerchemien verringern diese Leistungslücke jedoch rasch.
Ab 2026 werden Monomaterialstrukturen zunehmend auch für Produkte mit kürzerer Haltbarkeit geeignet sein. Investitionen in die Forschung erweitern kontinuierlich ihren Anwendungsbereich auf anspruchsvollere Produktkategorien.
Integration von Post-Consumer-Recyclingmaterial (PCR)
Der PCR-Anteil in Folienstrukturen liegt derzeit je nach Anwendungsanforderungen zwischen 10 % und 50 %. Die regulatorischen Bestimmungen für Anwendungen mit Lebensmittelkontakt variieren je nach Markt, wobei die Rahmenbedingungen der FDA und der EU sich weiterentwickeln, um höhere PCR-Anteile zu ermöglichen. Die PCR-Integration beeinflusst die mechanischen Eigenschaften und die Barriereeigenschaften und erfordert daher eine sorgfältige Entwicklung, um die Leistungsfähigkeit zu erhalten.
Die Beschaffungsteams sollten bei der Bewertung nachhaltiger Optionen eine detaillierte Dokumentation der PCR-Beschaffung, -Zertifizierung und -Leistungsprüfung anfordern.
Biologisch abbaubare und kompostierbare Beuteloptionen
Biologisch abbaubare Strukturen bestehen aus PLA, PBAT und zellulosebasierten Materialien. Es besteht ein wesentlicher Unterschied zwischen der Zertifizierung für industrielle Kompostierung (EN 13432) und der Eignung für die Heimkompostierung. Beschaffungsteams müssen die Zertifizierungsgrundlagen überprüfen und die Haltbarkeit sowie die Barriereeigenschaften im Vergleich zu herkömmlichen Strukturen berücksichtigen.
Diese Materialien eignen sich am besten für spezifische Anwendungen mit kürzeren Haltbarkeitsanforderungen und Zugang zu einer geeigneten Kompostierungsinfrastruktur.
Strategien zur Optimierung der Dimensionierung und Materialreduzierung
Eine Reduzierung der Foliendicke um nur 5 bis 10 Mikrometer bei Millionen von Einheiten führt zu messbaren Materialeinsparungen ohne Leistungseinbußen. Strukturelle Optimierungen verringern das Hohlraumvolumen, verbessern die Lagerkapazität und senken die Frachtkosten. Diese Strategien bieten unmittelbare Vorteile für die Nachhaltigkeit und reduzieren gleichzeitig die Gesamtbetriebskosten.
Wie man ein Verpackungslösungsunternehmen bewertet und auswählt
Die Auswahl des richtigen Verpackungsherstellers für eine langfristige Partnerschaft erfordert einen strukturierten Bewertungsrahmen. Einkaufsteams und Entscheidungsträger im Unternehmen sollten verschiedene Dimensionen von Leistungsfähigkeit und Zuverlässigkeit bewerten.
Bewertung der Produktionskapazität
Zu den wichtigsten Bewertungskriterien gehören die Anzahl der Drucklinien, die Laminierkapazität und die Beutelproduktionsgeschwindigkeit (gemessen in Einheiten pro Minute). Für Anwendungen in der Pharma- und Lebensmittelindustrie ist eine Reinraumzertifizierung unerlässlich. Flexibilität bei Mindestbestellmengen und maximaler Rollenbreite zeigt die Fähigkeit des Herstellers, unterschiedliche Produktspezifikationen zu erfüllen.
Technische und technische Unterstützung
Ein qualifizierter Verpackungshersteller bietet konstruktionstechnische Beratung und Barriereprüfungen im eigenen Haus an. Prototyping und die Berücksichtigung der Fertigungsgerechtigkeit belegen das Engagement für partnerschaftliche Problemlösungen. Diese technische Kompetenz unterscheidet einen echten Partner von einem bloßen Zulieferer.
Kennzahlen zur Versorgungssicherheit
Pünktliche Lieferquote und transparente Produktionsvorlaufzeiten sind entscheidende Kennzahlen. Backup-Lieferantennetzwerke für Rohfolien gewährleisten die Kontinuität bei Lieferengpässen. Lagerbestände, die durch lieferantengesteuerte Bestandsverwaltungssysteme aufgebaut werden, und die Fähigkeit, Aufträge zu skalieren, zeugen von operativer Stabilität.
Checkliste zur Bewertung von Verpackungslösungsunternehmen
| Auswertungsbereich | Schlüsselfrage | Wonach schauen |
|---|---|---|
| Produktionskapazität | Maximale Leistung, Zeilenanzahl, Reinraumstatus | Kapazitätsreserve ≥30 % über Ihrer Spitzenlast |
| Anpassungstiefe | Ebenenoptionen, Größenbereich, Druckfarben | 2- bis 7-lagige Strukturen, bis zu 10-Farben-Tiefdruck |
| Qualitätssysteme | Zertifizierungen, Testmöglichkeiten | Mindestens ISO 9001; gegebenenfalls branchenspezifische Zertifizierungen. |
| Vorlaufzeit | Standard- und Expressbearbeitung | 15–25 Werktage (Standard), 10–15 (Express) |
| MOQ-Flexibilität | Mindestschwellenwerte nach Beuteltyp | Probebestellungen möglich; skalierbare Mindestbestellmenge je nach Produkt |
| Technischer Support | Entwicklung, Prototypenbau, Tests | Hauseigenes Labor; Unterstützung bei der Tragwerksplanung |
| Nachhaltigkeitsoptionen | PCR-, recycelbare, kompostierbare Strukturen | Klare Material-Roadmap und Zertifizierungsgrundlage |
Der Prozess der Massenbeschaffung für kundenspezifische Verpackungsbeutel
Für ein effektives Management der Beschaffungszyklen von Verpackungen ist es unerlässlich, den gesamten Prozess von der ersten Anfrage bis zur Serienproduktion zu verstehen. Unternehmenskunden sollten daher einem strukturierten Fahrplan folgen, um Verzögerungen zu minimieren und qualitativ hochwertige Ergebnisse zu gewährleisten.
Schritt 1: Anforderungsdefinition und Spezifikationserstellung
Der Verpackungshersteller benötigt detaillierte Informationen, um die optimale Lösung vorschlagen zu können. Zu den wesentlichen Angaben gehören Produkttyp, Füllgewicht, angestrebte Haltbarkeit, Vertriebsbedingungen und gesetzliche Vorgaben. Markenspezifikationen und jährliche Absatzmengen vervollständigen das erste Briefing-Dokument.
Schritt 2: Tragwerksplanung und Materialempfehlung
Das Ingenieurteam schlägt auf Basis der Vorgaben Schichtstrukturen, Folienkombinationen und Beutelabmessungen vor. Diese Empfehlung berücksichtigt Leistungsanforderungen, Kostenoptimierung und Produktionsmachbarkeit. Prototypen demonstrieren die vorgeschlagene Lösung in der Praxis.
Schritt 3: Prototyping und Validierungstests
Die Herstellung von Kleinserienmustern ermöglicht Abfüllversuche, Haltbarkeitstests und Transportsimulationen. Diese Validierungsphase stellt sicher, dass die Verpackung auf vorhandenen Anlagen und unter realen Vertriebsbedingungen einwandfrei funktioniert. Die typische Dauer dieser Phase beträgt 7 bis 14 Werktage.
Schritt 4: Fertigstellung der Druckvorlage und Vorbereitung der Zylinder/Platten
Nach der Freigabe wird die Druckvorlage finalisiert und für die Produktion vorbereitet. Anschließend beginnt die Herstellung der Tiefdruckzylinder oder Flexodruckplatten. Farbabstimmung und Pantone-Verifizierung gewährleisten die Markenkonsistenz. Diese Phase dauert in der Regel 5 bis 10 Werktage.
Schritt 5: Massenproduktion und Qualitätskontrolle
Die Serienproduktion beginnt mit kontinuierlicher Überwachung und laufender Qualitätskontrolle. Chargenprüfungen vor dem Versand stellen sicher, dass alle Spezifikationen vor der Freigabe erfüllt sind. Die Standardproduktionszeit für Großaufträge beträgt je nach Komplexität und Volumen 15 bis 25 Werktage.
Schritt 6: Logistik- und Lieferkoordination
Die fertigen Beutel werden verpackt, palettiert und für den Versand vorbereitet. Zu den Optionen gehören Seefracht für kostengünstige Lieferungen in großen Mengen, Luftfracht für schnellere Lieferzeiten sowie Lager- oder Vertriebsprogramme für ein kontinuierliches Bestandsmanagement.
Kostenoptimierungsstrategien für Schüttgutverpackungsmaterialien
Entscheidungsträger müssen über den reinen Einzelpreisvergleich hinausblicken, um die Gesamtbetriebskosten bei der Beschaffung von Großpackungen an Verpackungen zu optimieren. Eine umfassende Strategie beinhaltet Spezifikationsentwicklung, Mengenkonsolidierung und die Zusammenarbeit entlang der Lieferkette.
Volumenkonsolidierung und Auftragshäufigkeit
Die Zusammenfassung von Artikelnummern und die Standardisierung von Spezifikationen über verschiedene Produktlinien hinweg steigern das Auftragsvolumen und verbessern die Wirtschaftlichkeit pro Einheit. Durch die Konsolidierung ähnlicher Beutelabmessungen und Materialstrukturen kann der Verpackungshersteller die Produktionsläufe optimieren und die Einsparungen an den Kunden weitergeben.
Wertanalyse der Materialspezifikation
Die richtige Spezifikation bedeutet, die Barriereeigenschaften präzise an die Produktanforderungen anzupassen. Eine Überdimensionierung der Barriereeigenschaften führt zu Materialverschwendung und Kostensteigerungen. Eine Unterdimensionierung birgt das Risiko von Produktfehlern und Imageschäden. Ein strukturierter Wertanalyseprozess ermittelt die optimale Spezifikation.
Überlegungen zur Lieferkette und zum Lagerbestand
Lieferantengesteuerte Bestandsprogramme und Sicherheitsbestandsvereinbarungen reduzieren Aufschläge für Eilbestellungen und das Risiko von Veralterung. Die gemeinsame Bedarfsplanung ermöglicht es dem Verpackungshersteller, die Produktionskapazität effizient zu planen und so eine zuverlässige Versorgung sicherzustellen, während gleichzeitig die Lagerkosten für beide Parteien minimiert werden.
Rahmenwerk für die Gesamtbetriebskosten
Die Gesamtbetriebskosten berücksichtigen Fehlerraten, Abfülleffizienz, Haltbarkeitsverlängerung und optimierten Logistikraum. Ein niedrigerer Stückpreis für einen Beutel mit höheren Fehlerraten oder langsamerer Abfüllgeschwindigkeit führt letztendlich zu höheren Kosten. Eine umfassende Analyse stellt sicher, dass Beschaffungsentscheidungen langfristig optimale Geschäftsergebnisse erzielen.
Häufig gestellte Fragen
Wie hoch ist die Mindestbestellmenge für individuell gestaltete Verpackungsbeutel?
Die Mindestbestellmenge (MOQ) variiert je nach Beuteltyp, -größe und Materialstruktur. Typische Mengen liegen bei 5,000 bis 10,000 Stück für Standardformate und bei 20,000 Stück oder mehr für komplexe, kundenspezifische Ausführungen. Viele Verpackungshersteller bieten Testmengen zur Validierung an, bevor sie die Serienproduktion in Auftrag geben.
Wie lange dauert die Anfertigung einer kundenspezifischen Verpackungsbestellung?
Die Standardzeiten umfassen die Prototypenerstellung (7 bis 14 Tage), die Zylinder- oder Plattenvorbereitung (5 bis 10 Tage) und die Serienproduktion (15 bis 25 Tage). Die Versanddauer variiert je nach Versandart und Zielort. Die gesamte Lieferzeit beträgt in der Regel 30 bis 45 Tage ab Freigabe der Druckvorlage.
Können Verpackungsbeutel für Anwendungen mit Lebensmittelkontakt individuell angepasst werden?
Ja. Es sind lebensmittelkonforme Materialien mit vollständigen Konformitätszertifizierungen, einschließlich FDA-, EU- und nationalen Standards, erhältlich. Der Verpackungshersteller gewährleistet die Einhaltung der Migrationsprüfungen und Produktionshygienestandards während des gesamten Herstellungsprozesses.
Welchen Barriereschutzgrad benötige ich für mein Produkt?
Die Anforderungen an die Barriereeigenschaften hängen von der Empfindlichkeit des Produkts gegenüber Sauerstoff, Feuchtigkeit, Licht und Aromen ab. Auch die angestrebte Haltbarkeit und die Vertriebsbedingungen beeinflussen die Spezifikation. Wir empfehlen Ihnen, sich für eine maßgeschneiderte Empfehlung, die auf Ihr spezifisches Produkt zugeschnitten ist, an das Entwicklungsteam des Verpackungsherstellers zu wenden.
Gibt es nachhaltige Verpackungsoptionen, ohne dass die Leistung beeinträchtigt wird?
Recycelbare Monomaterialien, PCR-Integration und kompostierbare Strukturen sind verfügbar. In vielen Anwendungen entspricht die Leistung mittlerweile der von herkömmlichen Mehrschichtlaminaten. Für hohe Barriereeigenschaften oder lange Haltbarkeitsdauer sind jedoch weiterhin Kompromisse erforderlich. Unser Ingenieurteam stellt Ihnen gerne detaillierte Leistungsvergleiche zur Verfügung.
Können bestehende Verpackungsbeuteldesigns für neue Produkteinführungen angepasst werden?
Ja. Strukturvorlagen, Druckzylinder und Materialspezifikationen lassen sich für Produkterweiterungen anpassen. Dieser Ansatz verkürzt die Markteinführungszeit und reduziert die Werkzeuginvestitionen für neue Produkteinführungen, während gleichzeitig die Markenkonsistenz über das gesamte Produktportfolio hinweg gewahrt bleibt.
Welche Informationen sollte ich vorbereiten, bevor ich ein Unternehmen für Verpackungslösungen kontaktiere?
Erstellen Sie eine Checkliste mit folgenden Angaben: Produktdetails, Füllgewicht oder -volumen, angestrebte Haltbarkeit, Vertriebsumgebung, gesetzliche Anforderungen, geschätztes Jahresvolumen, Status von Branding und Artwork sowie besondere funktionale Anforderungen wie Ausgießer oder Reißverschlüsse.
Fordern Sie eine individuelle Verpackungsberatung an
YLTPACK bietet seit 2005 kundenspezifische Verpackungslösungen für die Fertigung an. Unsere Produktionsstätte arbeitet nach ISO 22000 und FDA-zertifizierten Qualitätssystemen, um sicherzustellen, dass jeder Beutel internationalen regulatorischen Standards entspricht. Wir bieten kostenlose Prototypen an, damit Ihr Team die Kompatibilität mit Ihrer Abfüllanlage und die Barrierewirkung vor der Serienproduktion prüfen kann.
Unser Ingenieurteam arbeitet eng mit Ihren Einkaufs- und Produktionsabteilungen zusammen, um die Materialstrukturen optimal zu spezifizieren, die Logistikeffizienz zu optimieren und Ihre Markenidentität zu wahren. Jede Spezifikation wird exakt auf Ihre Anforderungen zugeschnitten.
Kontaktieren Sie Feynman unter Feynman@yltpacking.com , um ein kostenloses Muster anzufordern und eine individuelle Verpackungsberatung zu vereinbaren. Halten Sie Ihre Produktspezifikationen, Mengenanforderungen, Zielmärkte sowie alle regulatorischen oder Nachhaltigkeitsanforderungen bereit. Unser Team wird Ihnen anschließend eine maßgeschneiderte Materialempfehlung und einen Projektplan zukommen lassen.
YLTPACK – Gegründet 2005 | ISO 22000-zertifiziert | FDA-konform | Kundenspezifische Verpackungsbeutel für Hersteller weltweit