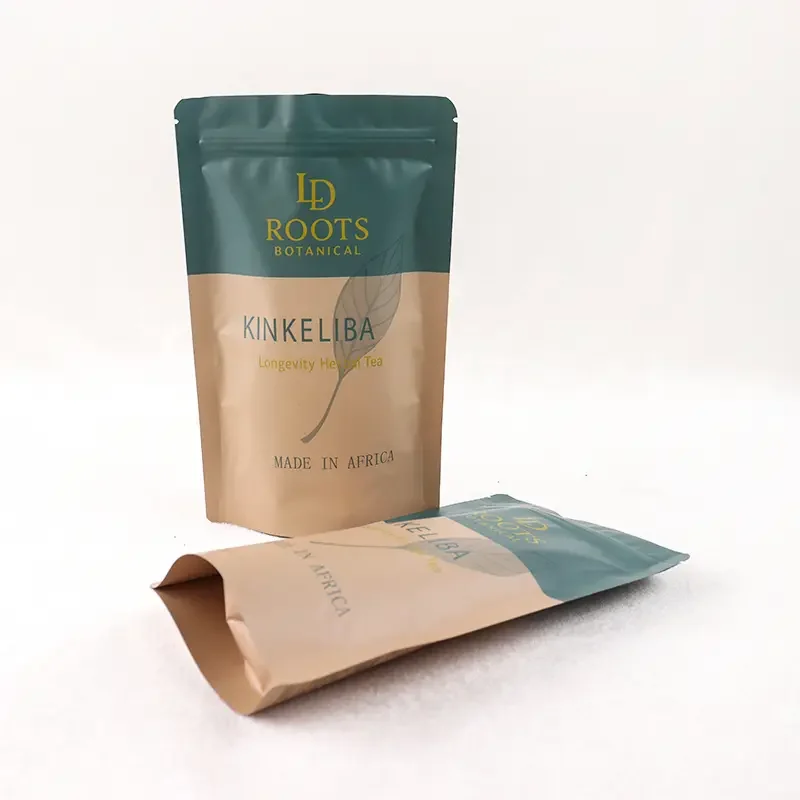
Para crear tus propias bolsas de mylar, parte del troquel del proveedor, crea el diseño como un archivo vectorial por capas con una capa de tinta blanca con nombre, y mantén el texto a unos 3 mm dentro de los sellos y alejado de la cremallera y el fuelle inferior. Aprueba una prueba impresa comparándola con los números Pantone, no con la pantalla de tu monitor. Para bolsas de mylar personalizadas , la impresión digital es adecuada para tiradas cortas de prueba de alrededor de 1,000 unidades por diseño, mientras que la rotograbación es más adecuada para grandes volúmenes y colores directos estrictos.
¿Qué archivos necesita una imprenta para imprimir bolsas de mylar personalizadas?
Para la fabricación de bolsas de mylar personalizadas, la imprenta necesita un archivo vectorial editable en formato Adobe Illustrator (AI) o PDF, basado en la plantilla del proveedor, con todas las fuentes convertidas a contornos. Las imágenes deben estar en CMYK a 300 ppp o más y al 100 % de escala. Los colores directos Pantone deben tener nombres exactos, y la tinta blanca, el barniz UV selectivo, el barniz y el estampado requieren capas independientes.
Una bolsa de mylar es una bolsa laminada con PET metalizado o papel de aluminio que le confiere una superficie brillante y bloquea la luz. Un troquel es la plantilla plana a escala de dicha bolsa, que muestra las líneas de corte, los sellos, los pliegues y las características.
Un archivo PNG de alta resolución no es suficiente. La impresora divide el diseño en separaciones, una plancha o cilindro por color más el blanco, y una imagen plana no se puede dividir. Los colores RGB se convierten de forma impredecible, las fuentes en vivo se intercambian en el ordenador de preimpresión y los logotipos copiados de un sitio web se pixelan al tamaño de la bolsa.
Añade un margen de sangrado de 2 a 3 mm más allá de la línea de corte y nombra las capas claramente, por ejemplo, «BLANCO» y «UV_SELECCIONADO». Si el diseño lo realiza un diseñador independiente, proporciónale el archivo de la línea de corte, no solo las dimensiones de la bolsa.

No todos los milímetros de una bolsa de mylar son imprimibles.
La zona segura para imprimir en una bolsa de mylar es la parte frontal de la bolsa, sin incluir los sellos laterales e inferiores (normalmente de 8 a 10 mm cada uno), un margen de unos 3 mm, la banda alrededor de la cremallera y, en las bolsas con base, el fuelle inferior. Los sellos solo admiten sangrado de fondo. Las ventanas, los orificios para colgar y las muescas de apertura se marcan en la línea de troquelado antes de comenzar el diseño.
La cremallera es donde suelen surgir los problemas en la mayoría de los diseños. Una cremallera de presión suele quedar entre 25 y 40 mm por debajo del borde superior, y su perfil marca la película y dificulta la lectura de textos pequeños, por lo que conviene mantener el texto pequeño a unos 10 mm de distancia. Una cremallera a prueba de niños (CR) es más ancha, así que solicite el troquelado CR antes del diseño.

El registro entre la impresión y el corte en la película flexible suele variar entre 1 y 2 mm, por lo que un borde fino paralelo al sello se verá torcido. Elimínelo o hágalo más grueso. Además, evite que el logotipo aparezca en el fuelle inferior.
Las ventanas pierden la función de barrera de luz, ya que la capa metalizada es la que bloquea la luz. Las opciones habituales son un frontal transparente con un reverso de lámina, o una película transparente impresa en blanco o plata, excepto en la ventana. Marque la ventana como un recorte en la capa blanca y en cada capa de color, y mantenga el texto a una distancia de al menos 3 mm de su borde.
Fije la forma y la posición de la ventana en la línea de troquelado antes de comenzar el diseño, ya que moverla posteriormente implica reconstruir la capa blanca y todos los colores circundantes. Utilice esquinas redondeadas de unos pocos milímetros en lugar de afiladas, para que una ligera desalineación en el borde troquelado sea mucho menos visible. Mantenga el borde de la ventana a unos 5-10 mm de los sellos y la banda de la cremallera, de modo que ninguno de ellos atraviese el área libre. Deje también espacio para el texto obligatorio de la etiqueta; el propietario de la marca confirma lo que se requiere, no la imprenta.
| Relleno típico (hierbas secas, té a granel) | Tamaño inicial sugerido | Área segura aproximada, bolsa plana | Área segura aproximada, de pie |
|---|---|---|---|
| 3.5 g (1/8 onza) | 100 x 130 mm (4 x 5 in) | 78 x 82 mm | 78 x 62 mm |
| 7 g (1/4 onza) | 120 x 170 mm (4.7 x 6.7 in) | 98 x 122 mm | 98 x 92 mm |
| 28 g (1 oz) | 180 x 250 mm (7 x 10 in) | 158 x 202 mm | 158 x 162 mm |
| 454 g (1 libras) | 300 x 400 mm (12 x 16 in) | 278 x 352 mm | 278 x 282 mm |
Se asumen sellos laterales de 8 mm, un margen de 3 mm, aproximadamente 35 mm para el sello superior y la banda de cierre, 13 mm en la parte inferior de una bolsa plana y fuelles de 30, 40, 50 y 80 mm. Las hierbas aromáticas voluminosas y de hojas grandes pueden requerir 130 x 200 mm (5 x 8 pulgadas) para 7 g. Los tamaños son sugerencias, confirmadas mediante una prueba de llenado con muestras de su propio producto.
En la misma bolsa, una base que se mantiene de pie supone aproximadamente entre 20 y 70 mm de altura imprimible en comparación con una bolsa plana, así que mantén el titular en la mitad superior de la superficie.
Imprime la plantilla al 100% en papel, dóblala para formar una bolsa y coloca el producto dentro. Si un titular desaparece detrás de la cremallera o debajo de la base en el papel, también desaparecerá en la película.
¿Qué acabados funcionan realmente en las bolsas de mylar?
La mayoría de los acabados funcionan en bolsas de mylar: película exterior brillante o mate, tacto suave, barniz UV selectivo o mate parcial, estampado en caliente y efectos metálicos mediante la omisión de tinta blanca. El efecto holográfico suele consistir en una película holográfica laminada aparte, lo que modifica la estructura y la cantidad mínima de pedido; también se puede aplicar mediante estampado con lámina holográfica en zonas específicas.
El PET metalizado (VMPET) es una película de PET con una fina capa de aluminio depositada al vacío que le confiere un aspecto de espejo y actúa como barrera contra la luz. La tinta impresa directamente sobre ella se vuelve translúcida y adquiere un tono brillante; sobre una base blanca, el resultado es similar al de una impresión sobre papel. Por lo tanto, el blanco es el elemento de control principal: márquelo para cada elemento como «completo», «reducido» (ligeramente comprimido desde los bordes) o «ninguno».
El barniz UV selectivo es un barniz brillante que se imprime solo en áreas específicas; sobre una película exterior de BOPP (MOPP) mate, proporciona contraste al logotipo para un acabado suave al tacto menos intenso. El estampado en caliente aplica una lámina metálica sobre la película mediante calor y presión; manténgalo alejado de textos de menos de 6 puntos aproximadamente y de sellos.
Seleccione un efecto principal que su método de impresión reproduzca bien y compruebe su legibilidad en una muestra física. En una tirada digital de 1,000 unidades, el brillo metálico y el acabado mate o suave al tacto apenas suponen un coste adicional, mientras que el barniz selectivo y el estampado en caliente suelen tener un coste de configuración. Utilizar tres efectos en una prueba suele ser una inversión más rentable para un segundo producto.
| Termine | Ventajas | Limitaciones | En una carrera digital de corta duración |
|---|---|---|---|
| Brillo metálico (sin blanco) | Aspecto llamativo, sin coste adicional. | Texto pequeño difícil de leer, los colores cambian | Sí, el blanco es tinta digital. |
| Película mate + brillo selectivo | Contraste táctil, oculta las huellas dactilares. | Tolerancia de registro en detalles finos | Película mate sí; brillo selectivo a menudo un paso adicional |
| Tacto suave | Tacto aterciopelado | Rozaduras en colores oscuros, mayor coste | Sí, como película laminada |
| Estampado en caliente | Un brillo auténtico de papel de aluminio | No apto para tipografía fina, paso adicional | Posible costo de configuración por diseño |
| holográfica | Fuerte impacto en el estante | Generalmente una película separada, MOQ más alto, legibilidad | Película en volúmenes de huecograbado; posibilidad de estampado selectivo |
Si más adelante opta por una estructura de mono-PE reciclable (BOPE) , mantenga la obra de arte en capas, ya que el aspecto metálico y algunos acabados cambian en esas películas.
Tu pantalla no cumple con el estándar de color.
El color en las bolsas de mylar se corresponde con los números Pantone y una referencia física, no con un monitor. Primero se aprueba una prueba en PDF y luego una impresa: normalmente una muestra de preproducción para impresión digital, o una prueba de color o verificación de impresión para huecograbado. Los colores directos de la marca suelen mantenerse dentro de un margen de ΔE de aproximadamente 2–3 bajo luz de visualización D50.
La impresión digital es un método sin planchas que imprime directamente desde el archivo, sin necesidad de configurar cilindros para cada diseño. El huecograbado es un método de impresión que transfiere la tinta desde cilindros metálicos grabados, uno por color. ΔE (Delta E) es la diferencia medida entre dos colores; por debajo de aproximadamente 2, la mayoría de las personas no pueden distinguirlos uno al lado del otro.
La impresión digital crea colores a partir de CMYK y simula Pantone, por lo que algunos naranjas, verdes y fluorescentes brillantes no coinciden con la muestra. La impresión en huecograbado utiliza tintas planas auténticas, la opción ideal para colores de marca estrictos a partir de 10 000 unidades, pero los cilindros se graban tras su aprobación y cualquier cambio posterior implica un nuevo cilindro, con el consiguiente coste y retraso.
El sustrato también cambia de color: el mismo color Pantone se ve diferente sobre blanco, metal desnudo y papel kraft, así que envíe una muestra física o una bolsa anterior. Si prueba tres colores digitalmente y elige el ganador para la impresión en huecograbado, programe una aprobación del color al momento del cambio, ya que las bolsas se verán parecidas, pero no idénticas.
Una muestra impresa suele añadir entre una y dos semanas al plazo de entrega, incluyendo el envío exprés desde China, y a menudo se cobra o se descuenta del pedido, así que pregunte en el presupuesto. Solicítela en el laminado de producción; para una prueba de impresión en huecograbado auténtica, primero hay que grabar los cilindros.
- Finalización de la troquelada: Confirme el tamaño, los sellos, la cremallera y las características antes de comenzar el diseño.
- Prueba en PDF: Compruebe cada capa (CMYK, tinta plana, blanco, barniz, lámina), además de todo el texto y el código de barras.
- Objetivo de color: Enumere los números Pantone y envíe una referencia física si existe.
- Prueba física: Apruebe una muestra impresa o una prueba de imprenta vista bajo luz D50, no bajo la iluminación de oficina.
- Aprobación por escrito: Cierre la sesión. El plazo de producción comienza aquí.
Impresión digital o huecograbado: ¿cuál se adapta mejor a tu primer pedido de bolsas de mylar?
El método de impresión adecuado para su primer pedido de bolsas de mylar depende de la cantidad de diseños que necesite y de la rigidez de los colores de su marca. La impresión digital permite varias referencias (SKU) de 1,000 unidades cada una y le permite modificar el diseño entre tiradas; la rotograbado permite uno o dos diseños a partir de 10 000 unidades, donde la coincidencia de colores Pantone y el coste unitario son factores más importantes.
Los dos métodos también difieren en los efectos que se pueden combinar de forma económica. En una impresión por huecograbado, el blanco, el CMYK, los colores directos Pantone, el metal translúcido y el barniz mate o brillante se imprimen en línea, cada uno en una estación de prensa, por lo que apilarlos apenas añade costes por bolsa; el límite lo marca el número de estaciones de la prensa. La película exterior mate o de tacto suave se aplica durante la laminación, y el estampado en caliente se realiza en una pasada aparte en ambos métodos.
En la impresión digital, el metal translúcido y el laminado mate o suave al tacto se combinan prácticamente sin coste adicional. El barnizado UV selectivo y el estampado en caliente son procesos que se realizan fuera de línea y requieren una configuración específica para cada diseño; por lo tanto, para 1,000 unidades, elija uno de ellos. El estampado en frío consiste en una lámina que se transfiere a un patrón adhesivo impreso sin utilizar un troquel térmico; se suele aplicar mediante impresión de etiquetas, así que confirme que su proveedor lo ofrece para bolsas antes de diseñar en torno a esta opción.
Para un primer pedido con varios sabores, opta por lo digital, mantén un solo acabado y aprueba una muestra impresa; es la forma más económica de crear tus propias bolsas de mylar y descubrir qué diseño se vende mejor. ¿No tienes diseñador en tu equipo? Envía un boceto, solicita primero el troquel y deja que el proveedor cree los archivos.
¿Qué errores de diseño provocan reimpresiones o retrasos?
Los errores que con mayor frecuencia provocan reimpresiones o retrasos en las bolsas de mylar son los archivos RGB, las fuentes en vivo, el texto dentro de las zonas de sellado o cremallera, la falta o el error en la capa blanca y los códigos de barras sobre la película metalizada sin recubrimiento. Cada uno de estos errores obliga a devolver el archivo para su corrección o, si nadie lo detecta en la fase de pruebas, se imprime en toda la tirada.
| Error | Por que sucede | Solución |
|---|---|---|
| Imágenes o colores RGB | El diseñador trabaja en modo pantalla. | Convertir a CMYK, nombrar colores directos |
| Fuentes en vivo | Archivo exportado a toda prisa | Esquematizar todo el texto |
| Texto en la banda del cierre o cremallera. | Diseño realizado antes de la línea de troquelado. | Manténgalo en el área segura. |
| Nada de blanco, o blanco por todas partes | Efecto metálico no previsto | Construir blanco como una capa con nombre |
| Código de barras en metal o demasiado pequeño | Se agotó el espacio. | Barras negras sobre fondo blanco, de al menos el 80% del tamaño, escaneo de prueba |
| Texto o líneas demasiado finas | Tamaños establecidos para el papel; tipografía blanca invertida en huecograbado rellena | Texto de 6 pt o más, líneas de 0.25 pt o más; texto blanco invertido más grande y en negrita; confirme los límites con la imprenta. |
Al revisar un archivo entrante, desactivamos todas las capas excepto la blanca y lo analizamos individualmente: blanco sólido debajo de cada elemento que simula estar impreso en papel, blanco ligeramente atenuado debajo del texto fino para que no se vea, y una franja blanca completa debajo del código de barras. Luego, el archivo se procesa a lo largo de la línea de corte para detectar cualquier texto o línea delgada dentro de la banda de la cremallera o dentro de la zona de desviación de 1 a 2 mm junto a un sello.
El superpuesto (una ligera superposición donde se encuentran dos colores) y la sobreimpresión suelen ser gestionados por el equipo de preimpresión de la imprenta, pero pídales que los confirmen en la prueba en PDF. Si se imprimen varios sabores en huecograbado, coloque todo lo que varíe entre las referencias, como el nombre del sabor y el color de acento, en un color específico para cada sabor: los cilindros de color compartidos se reutilizan y solo ese cilindro se graba de nuevo por cada sabor. Mantenga un archivo maestro por referencia con la versión y la fecha en el nombre del archivo, para que nunca se imprima un archivo antiguo.
El mayor retraso se produce al modificar el diseño gráfico después de su aprobación. Congele el texto, las reclamaciones y el texto legal antes de la fase de pruebas y, a continuación, copie y pegue este texto en su primer correo electrónico al proveedor:
- Producto, peso de llenado y cantidad objetivo por diseño
- Formato de la bolsa, tamaño sugerido y características (tipo de cremallera, cremallera CR, ventana, orificio para colgar)
- Acabado exterior y cualquier efecto puntual
- Diseño gráfico en formato AI o PDF en la matriz del proveedor, con una lista Pantone.
- Se requiere prueba de imprenta (solo PDF, muestra impresa o prueba de impresión).
- Fecha de entrega requerida
Cómo gestionamos el diseño de las bolsas de mylar en YLTPACK
YLTPACK verifica cada archivo de diseño con respecto a la matriz confirmada antes de imprimir y ofrece asistencia de diseño interna gratuita, desde el boceto hasta el diseño final listo para imprimir. La impresión digital comienza en 1,000 unidades por diseño. El huecograbado comienza en 10 000 unidades con CMYK más colores directos Pantone. Toda nuestra producción utiliza tintas a base de agua; solicite los detalles de la tinta con su presupuesto si necesita que se documenten.
La producción tarda entre 7 y 15 días tras la aprobación del diseño en nuestro taller de sala limpia de 6,520 m² , equipado con más de 30 máquinas y con más de 20 años de experiencia en embalaje flexible. Las bolsas terminadas superan una inspección de control de calidad de 11 puntos que incluye el color de la impresión, el diseño, los cierres, la cremallera y la hermeticidad.
Redactado por un ingeniero de materiales de embalaje flexible de YLTPACK y revisado por nuestro técnico de diseño gráfico de preimpresión y el inspector de control de calidad final.
Preguntas frecuentes
¿Puedo diseñar bolsas de mylar en línea con una herramienta de plantillas?
Sí, para una maqueta, pero normalmente no para el archivo final. La mayoría de las herramientas de plantillas exportan imágenes RGB planas sin capa blanca, por lo que la imprenta aún necesita un archivo vectorial creado a partir de su propia línea de troquelado.
¿Cuál es el pedido mínimo para crear tus propias bolsas de mylar?
Las tiradas cortas digitales suelen comenzar en torno a las 1,000 unidades por diseño. La impresión en huecograbado generalmente comienza en torno a las 10 000 unidades, ya que cada color requiere un cilindro grabado y ese coste debe distribuirse entre todas las tiradas. Por encima de ese volumen, el huecograbado ofrece un menor coste unitario.
¿Se puede colocar un código de barras en una bolsa de mylar metalizada?
Sí, si se imprime como barras oscuras sobre un fondo blanco sólido. Las barras sobre metal desnudo reflejan la luz del escáner y a menudo fallan, así que haga una prueba de escaneo con la prueba impresa.
¿Necesito un diseñador para diseñar mis propias bolsas de mylar?
No, pero alguien tiene que convertir tu idea en un archivo listo para imprimir, ya sea el equipo de diseño del proveedor o un profesional independiente. Necesitan la plantilla de troquelado, tu logotipo en formato vectorial, los números Pantone o una referencia de color física, el texto final con la etiqueta obligatoria y una nota que indique qué elementos muestran metal y cuáles están sobre fondo blanco. Tú sigues aprobando personalmente cada prueba.
Envíenos su producto, peso de llenado y cantidad deseada por diseño, y le responderemos en un día hábil con una estructura sugerida y un presupuesto. Si prefiere ver el material primero, solicite muestras gratuitas de nuestro stock (usted cubre el flete), llene algunas con su producto y verifique el área segura de impresión, la posición de la cremallera y cómo se ve el acabado metálico al tacto. Envíenos un mensaje por WhatsApp al +86 182 1944 5665, un correo electrónico a Feynman@yltpacking.com o envíe sus especificaciones a través de nuestro formulario de contacto.
— El equipo de embalaje de YLTPACK