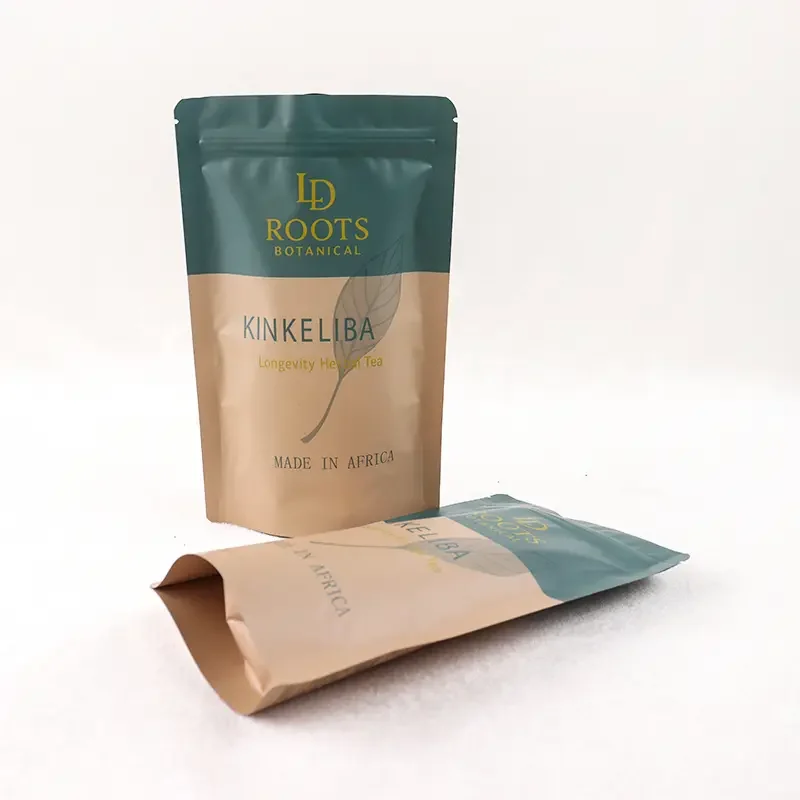
Sí, una bolsa de papel para líquidos funciona, siempre y cuando el papel no toque el producto. El líquido se encuentra en contacto con un sellador de PE, detrás de una barrera de película de PET, PET metalizado (VMPET), nailon o papel de aluminio, y la cara exterior está protegida del agua. El VMPET (PET metalizado al vacío) es una película de poliéster con una fina capa de aluminio depositada al vacío, lo que mejora su función de barrera sin necesidad de papel de aluminio.
¿Qué líquidos son adecuados para una bolsa con revestimiento de papel?
Una bolsa con revestimiento de papel suele ser adecuada para líquidos a base de agua, como jabón líquido para rellenar, salsas, jarabes y concentrados de zumo, según la fórmula, una vez que las pruebas de compatibilidad y migración lo confirmen. El papel kraft debe laminarse con una película protectora y un sellador de PE apto para contacto con alimentos. Los aceites de cocina requieren un laminado con respaldo de aluminio, que haya sido probado; los aceites esenciales, los disolventes y los productos termoprocesados requieren bolsas solo de película.
El papel kraft prácticamente no ofrece ninguna barrera. Además, absorbe la humedad del producto y del aire, por lo que en una bolsa para líquidos su función es la estética y la rigidez. El MOPP (polipropileno orientado mate) es una película mate delgada laminada sobre el kraft para proteger la superficie impresa, y el RCPP es un sellador de polipropileno fundido apto para esterilización que resiste la esterilización a 121 °C.
Solo el sellador de PE entra en contacto con el producto. Sin embargo, los adhesivos, las tintas y el papel pueden contribuir a la migración de sustancias, a menos que las capas de la película actúen como barrera funcional. Solicite informes de migración que se ajusten a su tipo de producto, según la normativa europea 10/2011 o la normativa estadounidense 21 CFR 177.1520 para poliolefinas; como propietario de la marca, usted confirma el cumplimiento mediante pruebas de migración con la fórmula real.
| Liquid | ¿Cara de papel está bien? | Estructura sugerida | Riesgo principal |
|---|---|---|---|
| Recarga de jabón de manos y detergente | Sí: | Kraft/VMPET/PE o MOPP/Kraft/VMPET/PE | Los tensioactivos provocan grietas por tensión en el PE delgado en la boquilla. |
| Salsas, jarabes, miel | Sí: | Kraft/VMPET/PE | Los derrames pegajosos manchan la superficie kraft. |
| Bebidas frías, café frío | Con cuidado | MOPP/Kraft/VMPET/PE | La condensación suaviza el rostro. |
| Aceite de cocina, aderezos con alto contenido de grasa | Solo después de las pruebas de tinción de bordes y de orificios. | Kraft/AL/NY/PE | Aceite que se filtra por pequeños orificios, manchas en los bordes. |
| Aceites esenciales, alcohol, limpiadores solventes | No | Solo película, seleccionada mediante prueba de compatibilidad | Hinchazón del sellador, delaminación |
| Llenado en caliente (aproximadamente 85 °C o más) o autoclave (121 °C) | No | Bolsa esterilizable de PET/AL/RCPP | El papel y el adhesivo se deterioran con el calor y el vapor. |
Lea la columna de riesgos antes que la de estructura. Las grasas, los tensioactivos, los ácidos y los disolventes atacan el sellador o adhesivo de manera diferente, por lo que la composición química de la fórmula determina el laminado.
La temperatura de llenado suele ser un factor determinante. La miel, los jarabes y algunas salsas espesas a menudo se envasan calientes para que fluyan con suficiente rapidez en la línea de producción, y a 60-70 °C el sellador de PE se ablanda mientras que el adhesivo de laminación pierde fuerza de unión, justo cuando el nuevo sellador soporta el peso del líquido.
Almacene las muestras rellenas en caliente y verifique los sellos y la laminación antes de dar su aprobación. A unos 85 °C, se entra en la fase de relleno en caliente. Las estructuras con revestimiento de papel se detienen ahí.
¿Qué capa interna impide que el líquido penetre en el papel?
La capa de sellado de PE impide que el líquido llegue al papel, y una película protectora entre el papel y el PE (PET, VMPET, nailon o papel de aluminio) retiene las microperforaciones y bloquea el vapor. En una bolsa para líquidos, el papel kraft debe estar al menos a dos capas de película del producto, nunca directamente detrás del sellador.
Generalmente sugerimos estos gramajes iniciales: papel kraft de 50–60 g/m², PET o VMPET de 12 μm, papel de aluminio de 7–9 μm y PE de 80–120 μm para llenados de 250 ml a 1 L. El nailon (NY) de 15 μm se utiliza cuando la bolsa requiere resistencia a la flexión, al agrietamiento y a la perforación.
La OTR (tasa de transmisión de oxígeno, según ASTM D3985) y la WVTR (tasa de transmisión de vapor de agua, según ASTM F1249) miden la cantidad de oxígeno o humedad que atraviesa el laminado por día. El PET/PE ofrece una barrera moderada, el VMPET una barrera media-alta y la lámina la más alta. La lámina suele ser excesiva: en la mayoría de los casos, un recambio de jabón de corta duración funciona bien con VMPET.

El papel Kraft/PE por sí solo es apto para productos secos. Una sola película se perfora y se agrieta durante el transporte, y una vez que el líquido entra en contacto con el papel, se extiende lateralmente a través de la hoja.
Los derrames también pueden entrar por el borde cortado del papel. Utilice sellos de 8 a 10 mm y mantenga las muescas de desgarro por encima de la línea de llenado.
¿Se puede acoplar una boquilla a una bolsa de papel laminado?
Sí, se puede acoplar un pico a una bolsa laminada de papel, ya que el pico se suelda al sellador de PE interno, no al papel. El papel ralentiza la transferencia de calor, por lo que la soldadura requiere un tiempo de permanencia más prolongado o una temperatura de mordaza más alta. Las bolsas con pico y revestimiento de papel suelen tener una capacidad máxima de aproximadamente 1 litro.
Una bolsa con boquilla es una bolsa que se mantiene de pie y que cuenta con un accesorio y una tapa de plástico soldados en la parte superior o en una esquina para verter y volver a sellar. Las boquillas de las esquinas en el papel kraft pueden agrietarse donde el laminado se pliega alrededor del accesorio, y una capa de nailon de 15 μm absorbe esa tensión.
Por encima de 1 L, la carga de los refuerzos y el riesgo de caída hacen que la mayoría de los proyectos opten por estructuras exclusivamente de película.

Estos tamaños iniciales presuponen una densidad similar a la del agua, de 1.0 g/ml.
| Volumen | Peso de llenado aproximado | Tamaño inicial sugerido (ancho × alto + fuelle) | Estructura típica |
|---|---|---|---|
| 5 oz / 150 ml | 150 g | 100 × 160 + 30 mm | Kraft/PET/PE |
| 8.5 oz / 250 ml | 250 g | 120 × 200 + 35 mm | Kraft/VMPET/PE |
| 17 oz / 500 ml | 500 g | 160 × 260 + 45 mm | MOPP/Kraft/VMPET/PE |
| 34 oz / 1 L | 1,000 g | 180 × 300 + 50 mm | Kraft/PET/NY/PE |
Cada bolsa se fabrica a medida para su producto, por lo que le recomendamos confirmar el tamaño exacto mediante una prueba de llenado en su línea de producción. Las estructuras de 250 ml y 500 ml son adecuadas para boquillas centrales; si utiliza una boquilla de esquina en esos tamaños, añada una capa de NY de 15 μm para evitar grietas por flexión alrededor de la boquilla.
La fila de 1 L utiliza PET/NY porque un relleno de 1 kg requiere mayor resistencia a la perforación que barrera. Un producto de 1 L sensible al oxígeno requeriría VMPET o lámina metálica.
¿Cómo afectan la condensación y la manipulación en húmedo a la superficie del papel?
La condensación y la manipulación en húmedo ablandan la superficie del papel kraft sin recubrimiento en cuestión de horas. El papel se oscurece y se arruga, la impresión se desgasta y la bolsa pierde la rigidez que la mantiene de pie. Una capa protectora de OPP mate o un barniz resistente al agua conservan el aspecto del papel a la vez que protegen la superficie.
Imagínese una bolsa de 250 ml de café frío que se traslada de una cámara frigorífica a 4 °C a una tienda con temperatura ambiente. Se condensa en cuestión de minutos. Los derrames en la línea de envasado y la limpieza posterior causan el mismo daño incluso antes de que la bolsa se envíe.

Ilustración de un comportamiento típico, no una fotografía de una prueba documentada.
Una capa de MOPP pierde la sensación táctil del papel natural, pero resiste la condensación. Un barniz conserva mejor el tacto y ofrece menos protección.
Trate los líquidos congelados como si fueran solo para películas, a menos que las pruebas demuestren lo contrario. La expansión durante la congelación ejerce presión sobre los sellos.
Realice la prueba de la mancha húmeda en la etapa de muestra, antes de la aprobación del diseño. Agregar una superposición en ese momento es un simple cambio en las especificaciones; después de que se fabriquen los cilindros de huecograbado, implicará un nuevo presupuesto y una demora.
¿Merece la pena usar una mascarilla de papel para un producto líquido?
Para un producto líquido, vale la pena usar una cubierta de papel cuando la apariencia en el estante y la rigidez son importantes, y la fórmula es a base de agua, se conserva a temperatura ambiente y no requiere esterilización. Sin embargo, una cubierta de papel no es la mejor opción cuando la bolsa debe reciclarse en los sistemas de reciclaje de papel, resistir la esterilización o permanecer húmeda durante largos períodos en un refrigerador o ducha.
| Ventajas | Limitaciones |
|---|---|
| Aspecto natural y artesanal en el estante. | No reciclable en los flujos de papel como material multicapa. |
| Más rígido, por lo que la bolsa se mantiene mejor. | Sensible a la condensación y a las manos mojadas |
| Textura kraft imprimible | Mayor tiempo de permanencia del sello en la línea de llenado |
| Menos película plástica en la cara visible | No apto para esterilización; un borde cortado puede producir una mecha. |
Existen dos limitaciones insalvables: el reciclaje en autoclave y el reciclaje de papel. Las demás pueden solucionarse con una capa protectora, sellos más anchos y una ventana de sellado independiente en la línea de producción.
¿Cómo debería el departamento de I+D probar una bolsa de papel para detectar líquidos?
Pruebe una bolsa de papel para líquidos en cinco pasos: compatibilidad de almacenamiento con su fórmula real, comprobación de fugas en el sello y la boquilla, pruebas de caída, comprobación de condensación y prueba de línea. Las pruebas a escala de muestra demuestran la estructura. La primera producción demuestra que el proceso se mantiene a alta velocidad y de bobina a bobina.
- Almacene las muestras con el producto real a unos 40 °C durante 2 a 4 semanas (un ensayo acelerado típico) y a temperatura ambiente. La deslaminación causada por tensioactivos, ácidos o fragancias se manifiesta primero en estas condiciones.
- Verifique los sellos y las fugas. La resistencia del sello es la fuerza necesaria para despegar una tira de 15 mm o 25 mm cortada transversalmente al sello, según la norma ASTM F88. Añada una prueba de fugas de burbujas según la norma ASTM F2096 y una prueba de ruptura según la norma ASTM F1140, incluyendo el caño, ya que la soldadura del caño es el punto de fuga más común.
- Según la norma ASTM D5276, deje caer la bolsa llena sobre su base, lateral y esquina. El impacto hidráulico abre los refuerzos débiles que superan la prueba estática.
- Enfríe la bolsa llena a 4 °C durante la noche, luego trasládela a 23 °C y a una humedad relativa de aproximadamente el 50 % durante una hora, y finalmente limpie la superficie con un paño húmedo. Asegúrese de que no presente abolladuras, arrugas ni manchas de impresión.
- Realice una prueba en línea para confirmar la temperatura de la mordaza y el tiempo de permanencia que pasan a la velocidad deseada, ya que el papel reduce el margen de sellado.
En tiradas de huecograbado de 10 000 a 100 000 piezas, la uniformidad se convierte en un riesgo. La humedad del papel antes de la laminación, el tiempo de curado del adhesivo antes del corte y la resistencia del sellado entre bobinas varían. Solicite datos sobre la resistencia del sellado por lote de producción, no solo para la muestra aprobada.
¿Qué suele fallar a gran escala?
Los compradores suelen preguntar por qué una bolsa que superó todas las pruebas de muestra presenta fugas en el primer lote de producción. Normalmente, la configuración del sellado se copió de las bolsas de película, lo que provoca que los sellos queden fríos en las esquinas de la boquilla y el fuelle, por lo que se utiliza una ventana de sellado independiente para el laminado de papel.
El otro clásico: una muestra aprobada con agua. La fórmula real con alto contenido de tensioactivos o ácida la ataca posteriormente.
Cómo gestionamos los sobres de papel líquido en YLTPACK
Fabricamos bolsas líquidas con revestimiento de papel mediante laminados de Kraft/VMPET/PE o MOPP/Kraft/VMPET/PE, les colocamos boquillas mediante soldadura automática y realizamos pruebas de hermeticidad (sin fugas) y de resistencia a la tracción del material en nuestro laboratorio interno. Las bolsas terminadas superan una inspección de control de calidad de 11 puntos que abarca el sellado, la laminación y la hermeticidad.
La producción se lleva a cabo en un taller de sala limpia de 6,520 m² con más de 30 máquinas. La impresión digital comienza en 1,000 unidades por diseño y el huecograbado en 10 000 unidades, con un plazo de entrega de 7 a 15 días después de la aprobación del diseño.
Confirmamos el tamaño exacto en función del peso de llenado, la densidad del producto y la línea de envasado, generalmente mediante una prueba de llenado con muestras gratuitas de nuestro stock (usted paga el flete). Utilizamos materiales en contacto con alimentos que cumplen con la normativa de la FDA, con informes de pruebas disponibles bajo petición, y papel kraft con certificación FSC® bajo petición.
Preguntas frecuentes
¿Es reciclable una bolsa de líquido con revestimiento de papel?
No, no en el flujo de papel, ya que las capas de película y aluminio no se pueden separar allí. A medida que se endurecen las normas de reciclabilidad de PPWR de la UE, considere una bolsa de mono-PE reciclable con impresión de aspecto kraft.
¿Puedo probar una bolsa con boquilla de papel con un pedido pequeño?
Sí, una tirada corta impresa digitalmente es la forma habitual de probar un producto; la impresión digital de YLTPACK comienza en 1,000 unidades por diseño. Pida suficientes bolsas para cubrir el llenado, la compatibilidad, el almacenamiento y las pruebas de caída, además de un pequeño lanzamiento de prueba, y mantenga el laminado idéntico a la estructura de producción planificada para que los resultados sean consistentes. Pase a la rotograbación una vez que la fórmula, el tamaño y el diseño estén definidos.
¿Qué vida útil puede proporcionar una bolsa de kraft/VMPET/PE a un líquido?
A menudo, los productos a base de agua, como los recambios de jabón o los jarabes, requieren varios meses de conservación, dependiendo de la sensibilidad de la fórmula al oxígeno y la pérdida de humedad. Las salsas sensibles al oxígeno necesitan envolverse en papel de aluminio. Confirme la vida útil mediante pruebas de almacenamiento, no por el nombre de la estructura.
¿Puede una bolsa de papel compostable contener líquido?
Rara vez, y por poco tiempo. Los revestimientos compostables a base de PLA tienen una barrera contra la humedad y una resistencia al sellado mucho menores que los de PE, por lo que son más adecuados para productos secos o de corta duración.
Qué incluir en tu solicitud de presupuesto para un sobre de papel líquido
Un proveedor necesita cinco datos para sugerir el laminado adecuado para una bolsa de papel para líquidos: el tipo de fórmula, el volumen y la temperatura de llenado, el tipo de boquilla, las condiciones de almacenamiento y la cantidad. Con estos cinco datos, la primera ronda de pruebas permite comprobar una estructura que se ajusta a su producto, en lugar de una suposición que luego habría que revisar.
- Fórmula: contenido de base acuosa, oleosa, ácida, a base de tensioactivos o alcohol
- Llenar: volumen o peso, más la temperatura de llenado (fría, ambiente o caliente)
- Canalón: Tipo y posición de la tapa (esquina o centro), o sin boquilla
- Almacenamiento: refrigerado, ambiente, baño o exterior
- Cantidad: por diseño para el primer pedido, más el volumen anual previsto
Envíenos su producto, el peso de llenado y la cantidad deseada, y le recomendaremos el tamaño y la estructura del laminado, junto con un presupuesto, en un plazo de un día hábil. Hay muestras gratuitas disponibles bajo petición.
- WhatsApp: Haz una pregunta rápida al +86 182 1944 5665.
- Correo electrónico: Envíe los archivos de diseño y las líneas de troquelado. a Feynman@yltpacking.com.
- Formulario de cotización: Envía tus especificaciones completas para una cotización completa.